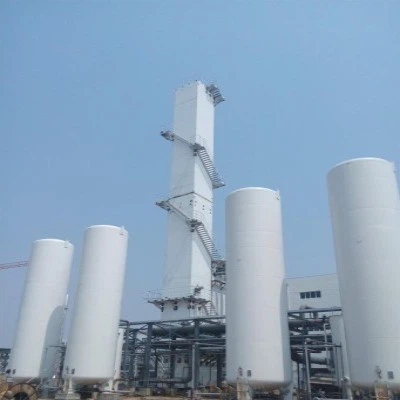
1.1 جریان فرآیند
یک کارخانه تولید گاز از یک واحد جداسازی هوای کرایوژنیک 60،000 متر مکعب در ساعت استفاده می کند. در فرآیند تولید واقعی ، هوا از طریق سیستم فشرده سازی ، سیستم پیش بینی و گسترش برای دستیابی به جداسازی گاز وارد سیستم تقطیر می شود. این مقاله به طور عمده فرآیند تولید نیتروژن را مورد تجزیه و تحلیل قرار می دهد و جریان فرآیند تولید آن به شرح زیر است:
1) هوا از فیلتر عبور می کند و وارد کمپرسور هوا می شود. هوای فشرده شده از طریق مبدل حرارتی صفحه ای منحرف می شود ، یک قسمت وارد سیستم فشرده سازی گاز مرحله بعدی می شود و قسمت دیگر با محیط خنک کننده گرما را تبادل می کند و وارد برج تقطیر می شود.
2) سرعت جریان هوا که وارد سیستم فشرده سازی گاز مرحله بعدی می شود ، حدود 5000 کیلومتر در ساعت است. این بخش از گاز پس از تبادل گرما وارد Expander می شود و درجه حرارت حدود -120 درجه است. پس از آن ، توسط Expender افسردگی می شود ، فشار در حدود 0.14 مگاپاسکال است و تبادل گرما انجام می شود و درجه حرارت به حدود -170 درجه کاهش می یابد
وارد برج تقطیر شوید.
3) برج تقطیر به دو قسمت تقسیم می شود ، قسمت های فوقانی و پایین ، که مستقل از یکدیگر هستند و از طریق دریچه ها و خطوط لوله به یکدیگر متصل می شوند. برج فوقانی یک برج کم فشار با فشار حدود 140 کیلو پاسکال است و برج پایین یک برج فشار قوی با فشار 550 کیلو پاسکال گاز پس از تبادل گرما است و گاز حاصل از آن به ترتیب به وسط و پایین برج پایین برج تقطیر باز می گردد. این گاز تا حدی از طریق کندانسور بالا به نیتروژن مایع تبدیل می شود و در مخزن نیتروژن مایع ذخیره می شود و قسمت دیگر برای تقطیر بیشتر وارد برج فوقانی می شود.
1.2 ساخت مدل جریان فرآیند
از فرآیند جداسازی هوای فوق می توان مشاهده کرد که فرآیند تولید واقعی شامل فشرده سازی ، انبساط ، جدایی و سایر فرآیندهای است. هنگام استفاده از نرم افزار Aspen Plus برای شبیه سازی فرآیند ، ماژول ها و توابع مورد استفاده به شرح زیر است:
1) کمپرسور هوا از ماژول Comp-ICON2 استفاده می کند.
2) Expander از ماژول Comp-ICON3 استفاده می کند.
3) مبدل حرارتی از ماژول Heatx استفاده می کند.
4) برج تقطیر از ماژول RADFRAC استفاده می کند.
5) پمپ از ماژول پمپ استفاده می کند.
6) تقسیم کننده از ماژول FAPLIT استفاده می کند.
در طی فرآیند شبیه سازی مدل ، جریان مواد با توجه به توابع ماژول های واحد مختلف به یکدیگر متصل می شوند و فرآیند با توجه به فرآیند تولید اکسیژن اجرا می شود. در طول شبیه سازی ، پارامترهای تجهیزات مطابق با مقادیر طراحی تنظیم شده است ، جایی که فشار بالای برج تقطیر به 0.558 مگاپاسکال تنظیم شده بود ، فشار پایین به 0.564 مگاپاسکال تنظیم شد ، دمای بالا به -177.62 درجه تنظیم شد ، دمای پایین روی -173 تنظیم شد.
65 درجه ، و تعداد صفحات 49 بود. پس از تجزیه و تحلیل شبیه سازی ، نتایج در جدول 1 نشان داده شده است.
| نتایج شبیه سازی مدل فرآیند واحد جداسازی هوا | ||
| طرح | شاخص های طراحی | شاخص های شبیه سازی |
| جریان نیتروژن مایع کثیف به برج فوقانی/(kmol/h) | 4000 | 4007 |
| جریان هوای مایع به برج فوقانی/(kmol/h) | 5000 | 5000 |
| جریان نیتروژن مایع به برج فوقانی/(kmol/h) | 4000 | 4000 |
| خلوص هوای مایع برج پایین X (O2)/٪ | 37 | 36.1 |
| خلوص نیتروژن کثیف برج فوقانی X (NZ) 1 ٪ | 90 | 89.87 |
| جریان نیتروژن از جعبه سرد/(kmol/h) | 2350 | 2350 |
| فشار در پایین برج فوقانی/MPa | 0.14 | 0.14 |
| فشار در بالای برج پایین/MPa | 0.56 | 0.558 |
| خروجی محصول نیتروژن/(kmol/h) | 2400 | 2400 |
| با فشار متوسط مایع نیتروژن/(kmol/h) | 2940 | 2 924.38 |
| فشار نیتروژن مایع کم فشار/(kmol/h) | 1360 | 1336.58 |
از نتایج شبیه سازی مدل در جدول 1 ، می توان دریافت که شاخص های مختلف مدل اساساً با شاخص های طراحی واحد جداسازی هوای کرایوژنیک سازگار است. تفاوت بین خلوص هوای مایع برج پایین و مقدار طراحی 0.9 ٪ است و نوسان مقدار شبیه سازی در محدوده مجاز است. خروجی نیتروژن شبیه سازی شده نیز نزدیک به مقدار طراحی است و خطا در محدوده مجاز است. مشاهده می شود که مدل ایجاد شده در این بار می تواند برای تجزیه و تحلیل تأیید بهینه سازی فرآیند 1 استفاده شود.
2 تجزیه و تحلیل بهینه سازی فرآیند
در فرآیند جداسازی گاز واحد جداسازی هوای کرایوژنیک ، برج پایین برج تقطیر تجهیزات اصلی است. طبق تحقیقات در مورد تجهیزات و تجزیه و تحلیل نظری کمکی ، با تغییر پارامترهای فرآیند برج پایین برج تقطیر ، می توان هدف صرفه جویی در مصرف انرژی و کاهش مصرف را بدست آورد. این بار ، از ماژول حساسیت Aspen Plus برای انجام یک تجزیه و تحلیل دقیق از پارامترهای فرآیند مختلف برج پایین برج تقطیر استفاده شد و برنامه عملکرد بهینه فرآیند به دست آمد.
2.1
رابطه بین موقعیت خوراک و بار گرما
در طی فرآیند شبیه سازی ، پارامترهای دیگر بدون تغییر نگه داشته شدند ، موقعیت خوراک تغییر یافت و بار گرما در بالای برج تغییر کرد. نتایج در شکل 1 نشان داده شده است. همانطور که در شکل 1 نشان داده شده است ، هنگامی که پارامترهای دیگر بدون تغییر باقی می مانند ، با تغییر موقعیت خوراک برج پایین برج تقطیر ، بار گرما در بالای برج به تدریج کاهش می یابد تا موقعیت خوراک به صفحه برج 33 تنظیم شود و بار گرما در بالای برج اساساً ثابت باشد. مشاهده می شود که صفحه برج 33 بهترین موقعیت خوراک است.
2.2 رابطه بین سرعت جریان خوراک و تولید نیتروژن و خلوص با تغییر سرعت جریان خوراک برج پایین و نگه داشتن پارامترهای دیگر بدون تغییر ، تغییرات در تولید و خلوص نیتروژن مایع در بالای برج تقطیر در شکل 2 نشان داده شده است که در شکل 2 نشان داده شده است که در شکل 2 با افزایش سرعت جریان باد از برج پایین ، تولید به تدریج در حال افزایش است ، اما تولید به تدریج در حال افزایش است ، اما تولید نیتروژن مایع در حال افزایش است. نظریه همانطور که در شکل نشان داده شده است ، هنگامی که سرعت جریان خوراک برج پایین زیر 804 کیلومتر در ساعت است ، خلوص نیتروژن مایع بالاتر از 99.999 ٪ است ، که این تقاضای گاز صنعت متالورژی را برآورده می کند. در این زمان ، خروجی 3،230 کیلومتر در ساعت است که با سرعت جریان اولیه جریان خوراک جریان اولیه 761.3 کیلومتر در ساعت و خروجی نیتروژن مایع 3،187.38 کیلومتر در ساعت متفاوت است. مشاهده می شود که سرعت جریان خوراک باید تا 804 کیلومتر در ساعت کنترل شود ، که می تواند ضمن اطمینان از خلوص نیتروژن ، خروجی را افزایش دهد.
2.3 تأثیر دما بر روی محصولات
نگه داشتن پارامترهای دیگر بدون تغییر ، تغییر سرعت جریان نیتروژن مایع با تغییر دما بررسی می شود و نتایج در شکل 3 نشان داده می شود. همانطور که در شکل 3 نشان داده شده است ، سرعت جریان نیتروژن مایع با دمای خوراک ارتباط مثبت دارد ، اما با تغییر دما ، تغییر خروجی نیتروژن مایع نسبتاً اندک است و تأثیر کمی بر نتایج تولید واقعی دارد. بنابراین ، مناسب تر است که دمای خوراک را بر روی -173 درجه تنظیم کنید. اگر درجه حرارت خیلی زیاد باشد ، بر دستگاه جداسازی هوا بعدی برای جدا کردن اکسیژن ، آرگون و غیره تأثیر می گذارد. اگر درجه حرارت خیلی کم باشد ، مصرف انرژی نسبتاً زیاد است ، که هدف از صرفه جویی در مصرف انرژی و کاهش مصرف را برآورده نمی کند.
3 کاربرد عملی طرح بهینه سازی فرآیند
گاز تولید شده توسط یک کارخانه خاص عمدتاً به شرکتهای متالورژی فروخته می شود و نیتروژن تولید شده به طور مستقیم به عنوان گاز محافظ به شرکتهای متالورژی تأمین می شود. در سالهای اخیر ، با کاهش اقتصاد بازار و افزایش هزینه های کار ، مزایای اقتصادی کارخانه پایین تر و پایین تر شده است. در چنین شرایطی ، کارخانه پیشنهاد کرد تا وضعیت فرآیند تولید را برای کاهش مصرف انرژی جنبشی تجهیزات و در نتیجه افزایش مزایای اقتصادی تغییر دهد. پس از تحقیق و تجزیه و تحلیل ، کارخانه بهبود فرآیند را در مارس 2022 انجام داده است. برنامه بهبود این است: فشار برج تقطیر به 0.56 مگاپاسکال تنظیم شده است ، دمای خوراک برج پایین به -173 درجه تنظیم می شود ، مقدار خوراک برج پایین به 804 کیلومتری در ساعت تنظیم می شود و موقعیت خوراک در 33RD Tower Plate تنظیم می شود. با توجه به بهبود فرآیند ، بار گرمای برج تقطیر کاهش می یابد ، بنابراین ظرفیت انتقال هوا واحد جداسازی هوای کرایوژنیک می تواند به طور مناسب افزایش یابد و از این طریق باعث افزایش تولید نیتروژن می شود. بنابراین ، در طی بهبود فرآیند ، سرعت جریان خوراک سیستم فشرده سازی هوا به طور همزمان تغییر می یابد و اثر کاربردی واحد جداسازی هوای کرایوژنیک تحت بارهای مختلف مورد تجزیه و تحلیل قرار می گیرد. چرخه تأیید هر بار 10 روز است و وضعیت تولید در جدول 2 نشان داده شده است.
از جدول 2 مشاهده می شود که پس از بهینه سازی فرآیند ، حداکثر بار شرایط کار متغیر می تواند به 120 ٪ بار اصلی برسد و در این حالت خروجی نیتروژن و نیتروژن مایع افزایش می یابد. علاوه بر این ، با بار 120 ٪ ، بار گرما در بالای برج تقطیر از -8.29 مگاوات به -7.67 مگاوات تغییر یافت و 7.48 ٪ از انرژی را پس انداز کرد. پس از تجزیه و تحلیل قدرت تجهیزات ، می توان دریافت که قدرت تجهیزات زیر 120 ٪ بار با 132 کیلو وات ساعت کاهش می یابد. هزینه برق صنعتی در منطقه ای که کارخانه در آن قرار دارد 0.69 یوان (/ کیلو وات · ساعت) است. براساس عملکرد تجهیزات به مدت 330 روز ، هزینه سالانه انرژی را می توان با 721،000 یوان ذخیره کرد. از نظر خروجی محصول ، پس از بهینه سازی فرآیند ، خروجی نیتروژن با 450.54 کیلومتر در ساعت افزایش یافته است ، خروجی نیتروژن مایع فشار متوسط با 625.48 کیلومتر در ساعت افزایش یافته و خروجی نیتروژن مایع کم فشار با 281.34 کیلومول در ساعت افزایش یافته است. پس از محاسبه ، سود را می توان 3.876 میلیون یوان در طول سال افزایش داد. مشاهده می شود که بهبود فرایند می تواند 4.597 میلیون یوان درآمد برای شرکت در طول سال ایجاد کند.